Manche Kunststoffbauteile können ihre erforderliche Struktur, Optik, Abdichtung, Griffigkeit oder Funktionsintegration nicht durch einen einzigen Spritzgussvorgang erreichen. Wenn ein Formteil eine zusätzliche Materialschicht, einen Einsatz, ein Funktionsmerkmal oder einen sekundären Formteil benötigt,Sekundärformendes Spritzgießenkann einen geeigneten Fertigungsansatz bieten.
Dieses Verfahren ist besonders nützlich, wenn die endgültige Komponente verschiedene Materialien kombinieren oder eine zuvor geformte Komponente in eine geformte Struktur integrieren muss. Dies kann dazu beitragen, separate Montagevorgänge zu reduzieren und gleichzeitig den Herstellern die Entwicklung von Teilen mit komplexeren Funktionsanforderungen zu ermöglichen.Kinghebietet Spritzgusslösungen für Kunden, die Sekundärformverfahren für verschiedene industrielle Anwendungen benötigen.
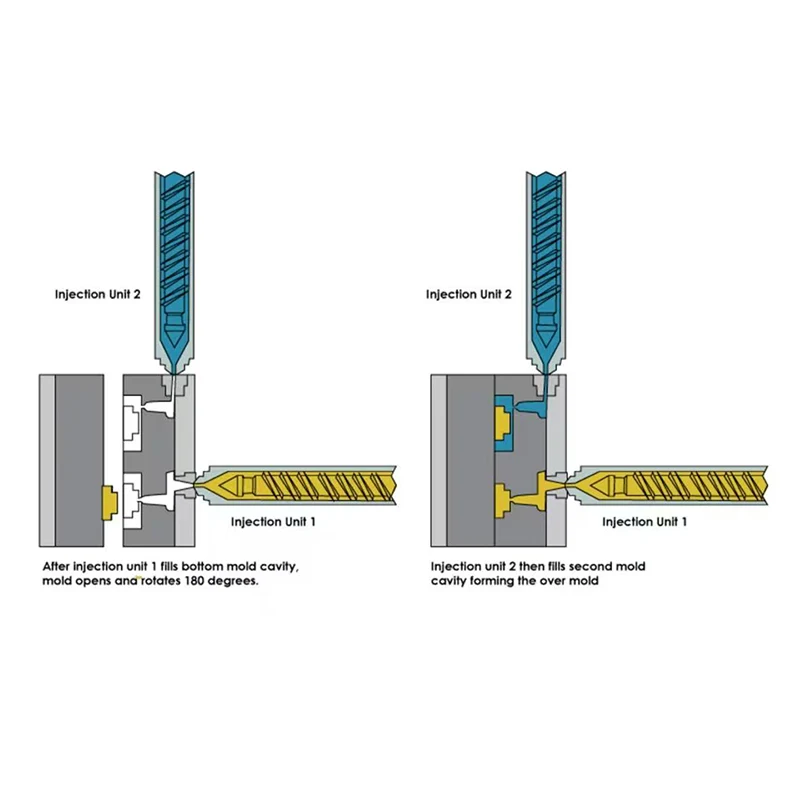
Beim sekundären Formspritzguss handelt es sich um einen Spritzgussprozess, bei dem ein bereits geformtes Bauteil oder ein vorbereiteter Einsatz einem weiteren Formvorgang unterzogen wird. Anschließend wird ein zweiter Material- oder Formabschnitt um oder auf dem Originalbauteil geformt.
Die erste Komponente fungiert als Substrat, während die zweite Formstufe zusätzliches Material oder zusätzliche Funktionalität hinzufügt. Je nach Produktdesign kann das Sekundärmaterial für Abdichtung, Isolierung, Schutz, Halt, strukturelle Integration oder andere erforderliche Eigenschaften sorgen.
Unterschiedliche Materialien können unterschiedliche Leistungsmerkmale bieten. Ein starrer Kunststoff kann strukturelle Unterstützung bieten, während ein weicheres Material die Griffigkeit, Abdichtung, Polsterung oder Vibrationsfestigkeit verbessern kann.
Die Auswahl kompatibler Materialien ist wichtig, da die Grenzfläche zwischen dem ersten und dem zweiten Material die Zuverlässigkeit der fertigen Komponente beeinträchtigen kann.
Bei der konventionellen Fertigung müssen möglicherweise zunächst einzelne Komponenten geformt und dann mithilfe von Klebstoffen, Befestigungselementen, Presspassung, Schweißen oder anderen Methoden zusammengebaut werden. Durch die Sekundärumformung können einige dieser Funktionen direkt in den Formprozess integriert werden.
Die Reduzierung separater Montageschritte kann den Produktionsablauf vereinfachen und die Anzahl der einzelnen Komponenten reduzieren, die während der Herstellung gehandhabt werden müssen.
Beim Sekundärformen können ein Substrat und ein zusätzliches Material zu einer integrierten Komponente kombiniert werden. Dies kann nützlich sein, wenn ein Produkt eine schützende Außenschicht, einen Dichtungsbereich, einen flexiblen Abschnitt oder eine eingebettete Komponente erfordert.
Das endgültige Design kann daher mehrere Funktionen innerhalb einer einzigen geformten Baugruppe bereitstellen, anstatt sich auf mehrere separat hergestellte Teile zu verlassen.
Ein Sekundärmaterial kann die Oberflächeneigenschaften eines vorhandenen Formteils verändern. Je nach Material und Design kann dies zu verbesserter Griffigkeit, Polsterung, Abdichtung, Isolierung, Vibrationsdämpfung oder Umweltschutz führen.
Automobilkomponenten müssen häufig Vibrationen, Temperaturschwankungen, Feuchtigkeit und wiederholter mechanischer Beanspruchung standhalten. Sekundärformung kann verwendet werden, wenn eine starre Kunststoffstruktur ein zusätzliches Dichtungs-, Polster-, Isolier- oder Schutzmaterial benötigt.
Zu den potenziellen Anwendungen gehören Schalter, Griffe, Steckverbinder, Sensorgehäuse, Schutzabdeckungen und andere Komponenten, die eine Konstruktion aus mehreren Materialien erfordern.
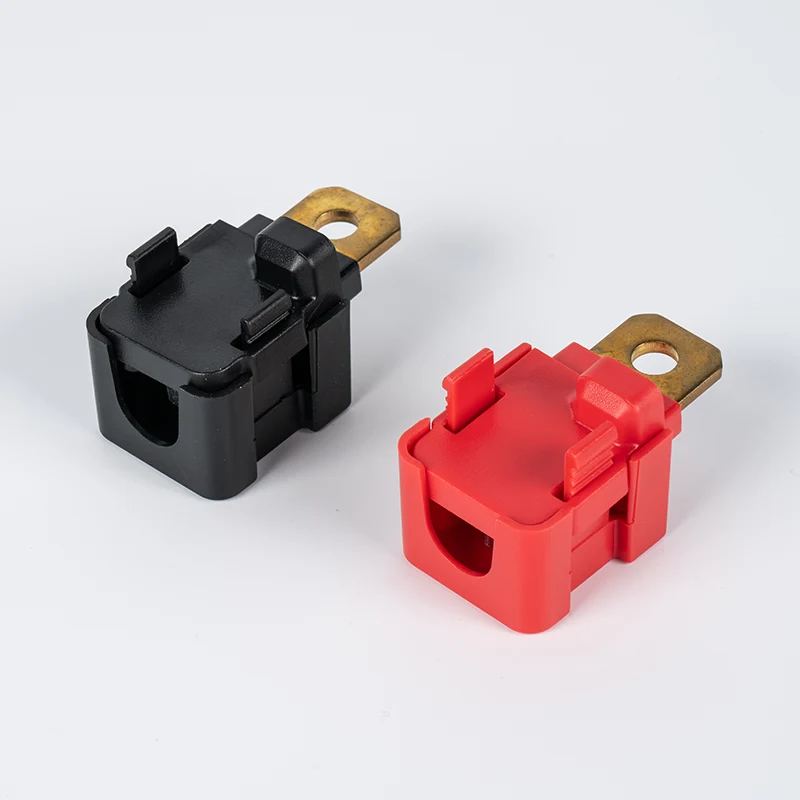
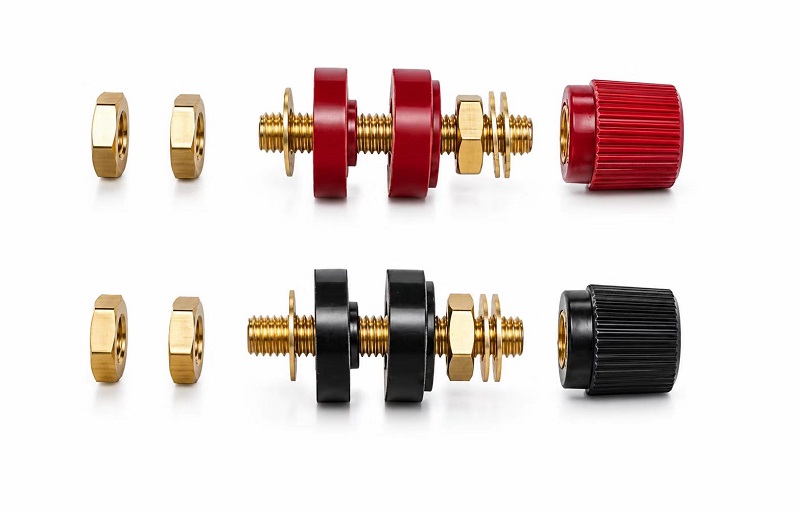
Elektrische Produkte enthalten häufig Anschlüsse, Kontakte, Drähte, Steckverbinder und andere Komponenten, die in Kunststoffgehäuse integriert werden müssen. Sekundärformung kann dazu beitragen, diese Elemente innerhalb der endgültigen Komponente zu positionieren und zu schützen.
Bei elektrischen Anwendungen sollten die Materialauswahl und die Formbedingungen anhand von Isolierung, Temperatur, Dimensionsstabilität und Umgebungsanforderungen bewertet werden.
Verbraucherprodukte wie Handgeräte, Werkzeuge, Bedienelemente, Griffe und Haushaltsgeräte erfordern möglicherweise andere Oberflächeneigenschaften als ein einzelner starrer Kunststoff.
An ausgewählten Stellen kann ein sekundäres flexibles Material hinzugefügt werden, um Griffigkeit, Komfort, Stoßdämpfung oder Handhabungsleistung zu verbessern.
Medizin- und Gesundheitsprodukte erfordern möglicherweise integrierte Strukturen mit spezifischen Anforderungen an Sauberkeit, Materialkompatibilität, chemische Beständigkeit, Sterilisation und Dimensionskonsistenz.
Wenn für solche Anwendungen Sekundärumformung eingesetzt wird, sollten die ausgewählten Materialien und der Herstellungsprozess anhand der geltenden Produkt- und Regulierungsanforderungen bewertet werden.
In Industrieanlagen können sekundäre Formteile für Schutzabdeckungen, Dichtungen, Griffe, Vibrationskontrollelemente, Kabelschutz und andere Funktionsteile verwendet werden.
Der Prozess kann nützlich sein, wenn eine Komponente starre strukturelle Leistung mit einem anderen Material kombinieren muss, das zusätzlichen Schutz oder Flexibilität bietet.
In der ersten Formungsstufe wird das Primärsubstrat oder die Basiskomponente hergestellt. Seine Abmessungen und Oberflächenmerkmale müssen kontrolliert werden, da sie sich direkt auf den zweiten Formvorgang auswirken.
Das Substrat kann spezielle Rillen, Rippen, Löcher, Hinterschneidungen oder andere Strukturmerkmale enthalten, die dazu dienen, die Positionierung des Bauteils zu erleichtern oder die mechanische Retention während des sekundären Formens zu verbessern.
Nach der ersten Formstufe wird das Substrat für den zweiten Arbeitsgang vorbereitet. Je nach Prozess kann die Vorbereitung das Reinigen, Positionieren, Prüfen, Vorwärmen oder Übertragen des Bauteils in eine andere Form umfassen.
Eine genaue Positionierung ist besonders wichtig, wenn das zweite Material nur einen bestimmten Bereich des Untergrunds abdecken soll.
Das zweite Material wird in die Form um oder auf das vorbereitete Substrat gespritzt. Das Material fließt in die vorgesehene Kavität und bildet die gewünschte Sekundärstruktur.
Einspritzdruck, Temperatur, Füllgeschwindigkeit, Kühlbedingungen und Formdesign müssen entsprechend dem ausgewählten Material und der Produktgeometrie gesteuert werden.
Nach dem Einspritzen lässt man das Bauteil abkühlen und stabilisieren, bevor es ausgeworfen und geprüft wird. Das fertige Teil sollte auf Maßhaltigkeit, Haftung oder mechanische Retention, Oberflächenqualität, Grate, Verformung und andere prozessbedingte Mängel überprüft werden.
Die ersten und zweiten Materialien müssen nach ihren physikalischen und Verarbeitungseigenschaften ausgewählt werden. Bei Anwendungen, die eine Material-zu-Material-Haftung erfordern, ist die Kompatibilität zwischen Substrat und Sekundärmaterial besonders wichtig.
Wenn sich die Materialien nicht ausreichend verbinden, kann es bei der fertigen Komponente während des Betriebs zu Trennungen oder anderen Schnittstellenproblemen kommen.
Die Form der ersten Formkomponente beeinflusst, wie das zweite Material fließt und haften bleibt. Rillen, Rippen, Hinterschneidungen und andere geometrische Merkmale können manchmal den mechanischen Halt verbessern.
Das gemeinsame Entwerfen des Substrats und der Sekundärschicht in der frühen Produktentwicklungsphase kann dazu beitragen, spätere Herstellungsprobleme zu vermeiden.
Der zweite Injektionsprozess muss entsprechend dem Verarbeitungsfenster des Materials gesteuert werden. Übermäßige Temperatur, Druck oder Einspritzgeschwindigkeit können das Substrat beeinträchtigen, während unzureichende Füllbedingungen zu unvollständiger Formgebung oder Oberflächenfehlern führen können.
Wenn ein vorhandenes Bauteil zur Sekundärumformung in eine Form gelegt wird, muss seine Position genau kontrolliert werden. Eine Fehlausrichtung kann zu einer ungleichmäßigen Materialabdeckung, Maßabweichungen, freiliegenden Bereichen oder inkonsistenten fertigen Teilen führen.
| Anwendung | Sekundäre Formungsfunktion |
|---|---|
| Griffe und Griffe | Fügen Sie eine weichere oder bequemere Grifffläche hinzu |
| Elektrische Steckverbinder | Kontakte und Anschlussbereiche kapseln oder schützen |
| Dichtungskomponenten | Fügen Sie Dichtungsmaterial rund um einen starren Untergrund hinzu |
| Automobilteile | Sorgen Sie für Isolierung, Schutz, Polsterung oder Abdichtung |
| Industrielle Komponenten | Fügen Sie schützendes oder vibrationsbeständiges Material hinzu |
| Konsumgüter | Verbessern Sie Griffigkeit, Aussehen, Komfort oder Schlagfestigkeit |
| Elektronikgehäuse | Schutz- oder Isoliermaterial integrieren |
| Bewertungselement | Überlegung des Käufers |
|---|---|
| Grundmaterial | Bestätigen Sie das für die erste Formungsstufe verwendete Material |
| Sekundärmaterial | Verträglichkeit mit dem Untergrund prüfen |
| Teilegeometrie | Bewerten Sie Rillen, Rippen, Hinterschnitte und andere Haltemerkmale |
| Bindungsanforderung | Bestimmen Sie, ob chemische Adhäsion oder mechanische Retention erforderlich ist |
| Maßtoleranz | Definieren Sie kritische Abmessungen für beide Formungsstufen |
| Oberflächenbeschaffenheit | Geben Sie Anforderungen an Textur, Aussehen und Oberflächenqualität an |
| Produktionsvolumen | Berücksichtigen Sie die Werkzeug- und Prozessanforderungen entsprechend dem jährlichen Bedarf |
| Automatisierung | Bestimmen Sie, ob das Laden und Übertragen des Substrats automatisiert werden soll |
| Inspektion | Definieren Sie Maß-, Sicht- und Funktionsprüfungsanforderungen |
| Anwendungsumgebung | Berücksichtigen Sie Temperatur, Chemikalien, Feuchtigkeit, Vibration und mechanische Belastung |
Das Formdesign sollte einen geeigneten Fließweg für das Sekundärmaterial bieten. Eine schlechte Strömungskonstruktion kann zu unvollständiger Füllung, eingeschlossener Luft, Bindenähten oder ungleichmäßiger Materialverteilung führen.
Die Sekundärschicht sollte nach Möglichkeit eine angemessene und gleichmäßige Dicke haben. Erhebliche Abweichungen können sich auf Kühlung, Schrumpfung, Dimensionsstabilität und Oberflächenerscheinung auswirken.
Die sekundär geformte Geometrie sollte es ermöglichen, das fertige Teil aus der Form zu entnehmen, ohne das Substrat oder das neu geformte Material zu beschädigen. Formschrägen und Auswurforte sollten daher bei der Formentwicklung berücksichtigt werden.
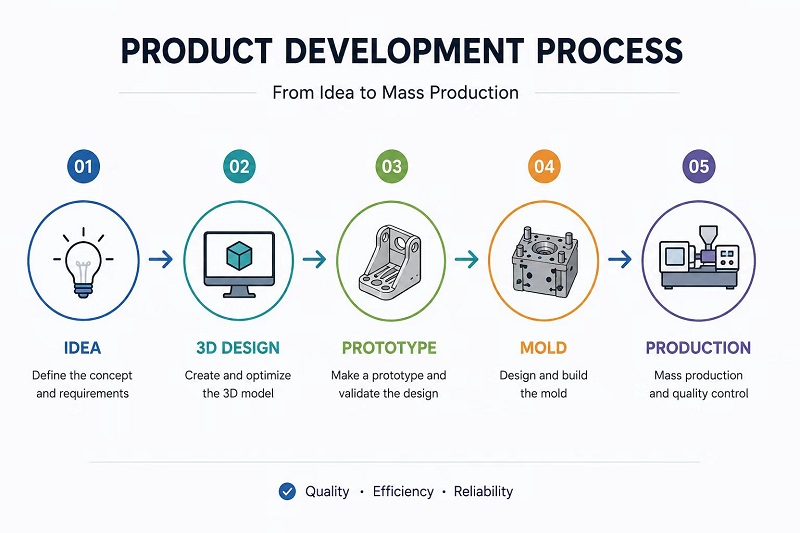
Wenn der sekundäre Umformprozess einen separaten Montagevorgang ersetzen soll, sollte die gesamte Fertigungssequenz bewertet werden, bevor mit der Werkzeugbereitstellung begonnen wird. Dazu gehören Substratproduktion, Transfer, Sekundärformung, Inspektion und Endverpackung.
Durch die Integration mehrerer Materialien oder Komponenten in ein Formteil kann die Anzahl der einzelnen Teile reduziert werden, die gehandhabt und zusammengebaut werden müssen.
Ein kontrollierter Formprozess kann eine gleichmäßigere Positionierung des Sekundärmaterials ermöglichen als die manuelle Montage, insbesondere wenn geeignete Werkzeuge und automatisierte Ladesysteme verwendet werden.
Wenn der Sekundärformprozess erfolgreich den Klebstoffauftrag, die mechanische Befestigung oder einen anderen Montagevorgang ersetzt, können Hersteller den Produktionsablauf vereinfachen und potenzielle montagebedingte Abweichungen reduzieren.
Kinghekann die Anforderungen an die Sekundärumformung entsprechend der Teilestruktur, den Materialien, dem Produktionsvolumen, den Maßanforderungen und der beabsichtigten Anwendung bewerten. Eine frühzeitige Prozessbewertung hilft festzustellen, ob Sekundärformung für das spezifische Bauteil geeignet ist.
Die Sekundärformung erfordert eine Koordination zwischen der ersten geformten Komponente, der Transfer- oder Positionierungsmethode, der zweiten Form, den Einspritzparametern und dem Prüfprozess. Diese Faktoren sollten zusammen berücksichtigt werden, um einen stabilen Produktionsablauf zu etablieren.
Für Automobil-, Elektronik-, Industrie-, Verbraucher- und andere Anwendungen können das erforderliche Sekundärmaterial und die Formstruktur erheblich variieren.Kingheunterstützt Kunden bei der Bewertung des Prozesses entsprechend den funktionalen Anforderungen des fertigen Bauteils, anstatt das Sekundärformen als einen Standardprozess zu behandeln, der für alle passt.